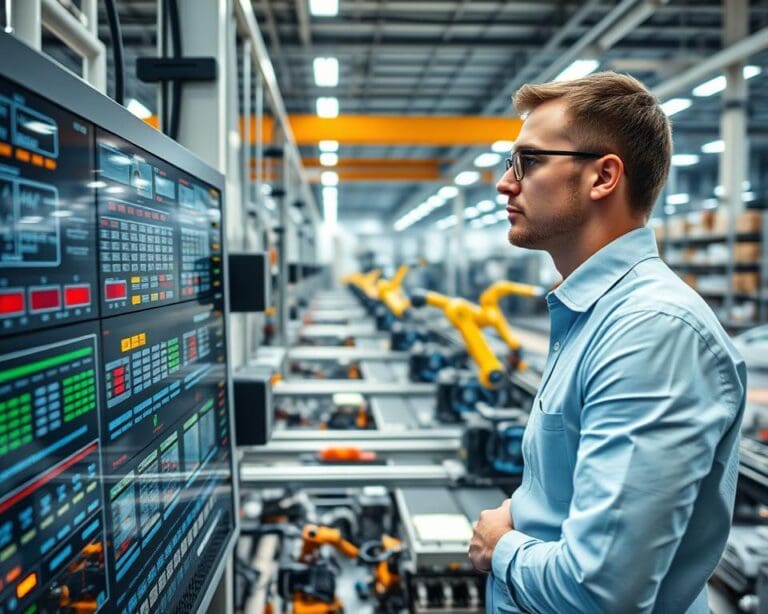
In een geautomatiseerde fabriek vormt een PLC vaak het centrale besturingssysteem. Deze programmeerbare logische besturing ontvangt signalen van sensoren en verwerkt die volgens vaste programmaregels. Daarna stuurt de PLC motoren, kleppen, transportbanden en andere actuatoren aan.
De werking volgt een vaste cyclus. Eerst leest de PLC alle invoergegevens uit. Daarna voert hij het besturingsprogramma uit en werkt hij de uitgangen bij. Deze cyclus herhaalt zich voortdurend, vaak in enkele milliseconden.
PLC automatisering gaat verder dan het bedienen van één machine. De PLC stemt ook verschillende machines en productiestappen op elkaar af. Zo ondersteunt PLC in de fabriek een stabiele productie met minder stilstand en een constante productkwaliteit.
Bij industriële automatisering werkt de PLC samen met sensoren, actuatoren, HMI’s en industriële netwerken. Een SCADA-systeem kan extra inzicht geven in procesgegevens en storingen. Dat maakt productieautomatisering voorspelbaar, controleerbaar en snel aanpasbaar.
In de Nederlandse industrie zijn betrouwbaarheid, arbeidsveiligheid en energie-efficiëntie belangrijke eisen. In dit artikel leer je eerst de basis van PLC-besturing kennen. Daarna volgt de praktische aansturing van machines, met als afsluiting aandacht voor voordelen, veiligheid en toekomstige ontwikkelingen.
PLC automatisering: de basis van industriële besturing
Een PLC vormt het hart van veel fabrieken. Met deze techniek stuur je machines, bewaak je processen en houd je een productielijn stabiel. Een goed ontworpen automatiseringssysteem werkt snel, voorspelbaar en betrouwbaar.
Wat is een PLC en welke rol speelt deze in de fabriek?
Een PLC is een industriële computer voor het besturen van machines en processen. Je gebruikt een PLC controller in een omgeving met stof, trillingen, temperatuurschommelingen en elektromagnetische storing. De hardware is gemaakt voor een lange levensduur en hoge beschikbaarheid.
Een gewone computer verwerkt taken voor gebruikers. Een PLC is ingericht voor real-time besturing. Het systeem reageert binnen vaste tijden op signalen uit de installatie. Je kunt de opbouw uitbreiden met extra modules en industriële apparatuur direct aansluiten.
De PLC vormt de schakel tussen de fysieke installatie en de software. Hij ontvangt signalen van fotocellen, drukschakelaars, temperatuursensoren, encoders en naderingssensoren. Deze sensoren geven informatie over producten, posities, niveaus, temperaturen en transportsnelheden.
De PLC besturing gebruikt die informatie om een actie te kiezen. Een transportband start pas wanneer een beveiligingsdeur is gesloten, een product wordt gedetecteerd en de noodstop niet actief is. Actuatoren voeren de opdracht uit, zoals motoren, kleppen of relais.
Hoe verwerkt een PLC sensorgegevens en besturingslogica?
Een PLC werkt met een vaste scan. Eerst leest de controller alle fysieke ingangen. Daarna voert hij het programma uit en berekent hij de nieuwe waarden. Tot slot schrijft hij deze waarden naar de uitgangen. Deze cyclus herhaalt zich vele malen per seconde.
De snelheid van de scan helpt je om processen nauwkeurig te regelen. Een korte verandering in druk, positie of temperatuur kan snel worden verwerkt. De besturingslogica bepaalt welke uitgang bij elke situatie actief wordt.
Bij PLC programmeren kies je een taal die past bij het proces. IEC 61131-3 beschrijft onder meer Ladder Diagram, Function Block Diagram, Structured Text en Sequential Function Chart. De keuze hangt af van de taak, de ervaring van de programmeur en de eisen voor onderhoud en documentatie.
Een duidelijke programmastructuur maakt storingen eenvoudiger te vinden. Consistente namen, actuele schema’s, versiebeheer en heldere documentatie beperken fouten bij onderhoud. Je ziet sneller welke ingang, uitgang of functie bij een machineonderdeel hoort.
De belangrijkste onderdelen van een PLC-systeem
Een PLC-systeem bestaat uit modules met elk een vaste taak. De samenstelling hangt af van de omvang van je industriële installatie en het gewenste automatiseringsniveau.
- CPU: voert het besturingsprogramma uit en verwerkt de logica.
- Voedingsmodule: levert elektrische energie aan de controller en andere modules.
- Digitale ingangsmodule: leest aan-uit-signalen van drukknoppen, sensoren en veiligheidsschakelaars.
- Digitale uitgangsmodule: schakelt relais, magneetventielen, contactoren en signaallampen.
- Analoge ingangsmodule: verwerkt variabele signalen voor druk, temperatuur, niveau en flow.
- Analoge uitgangsmodule: stuurt frequentieregelaars, proportionele kleppen en servoregelaars aan.
- Communicatiemodule: wisselt gegevens uit met andere systemen en netwerken.
- HMI: toont procesgegevens en ondersteunt bediening, instellingen en storingsanalyse.
Veelgebruikte protocollen zijn PROFINET, PROFIBUS, EtherNet/IP, Modbus TCP en OPC UA. Met deze verbindingen laat je een PLC communiceren met aandrijvingen, sensoren, robots, HMI’s en controlesystemen.
Je kunt een PLC-systeem modulair opbouwen. Een productielijn kan groeien met extra in- en uitgangen, veiligheidsmodules, motion control of communicatiekaarten. Zo blijft de industriële besturing aanpasbaar wanneer machines of productievolumes veranderen.
Een PLC zorgt niet zelfstandig voor volledige machineveiligheid. Noodstoppen, hekbewaking en veilige stilstand vragen om een passende veiligheidsarchitectuur. Een safety-PLC, veiligheidsrelais en gecertificeerde componenten krijgen hierin een vaste plaats.
Hoe een PLC machines aanstuurt en productieprocessen bewaakt
Met machines aansturen met PLC regel je een productieproces stap voor stap. De PLC start met toevoeren, controleert de productpositie en laat de machine daarna positioneren, bewerken, inspecteren, verpakken en afvoeren.
Voor iedere volgende stap controleert de besturing vaste voorwaarden. Het product moet goed liggen, beveiligingsdeuren moeten gesloten zijn en materiaal moet beschikbaar zijn. De PLC controleert ook druk, temperatuur en actieve storingen.
Motoren en transportbanden starten via contactoren of frequentieregelaars. Je kunt de snelheid instellen op basis van het product en de gewenste cyclustijd. Pneumatische cilinders bewegen door magneetventielen die de luchttoevoer schakelen.
Servo- en stappenmotoren zorgen voor een nauwkeurige positie. Ze maken gesynchroniseerde bewegingen mogelijk bij montage, snijden en verpakken. Pompen, kleppen en verwarmingen reageren op waarden voor niveau, temperatuur, druk of debiet.
Vision-systemen en meetapparatuur sturen inspectieresultaten naar de PLC. De besturing kan een product goedkeuren, afwijzen of naar een aparte afvoerbaan sturen. Zo blijft de productkwaliteit tijdens de productie controleerbaar.
Bij binaire besturing werkt een signaal als aan- of uitconditie. Een sensor meldt bijvoorbeeld dat een deur dicht is of dat een cilinder zijn eindpositie heeft bereikt. Bij analoge besturing verwerkt de PLC meetwaarden met verschillende niveaus.
Een PID-regeling houdt temperatuur, druk of snelheid stabiel. De PLC vergelijkt de gemeten waarde met de ingestelde waarde en past de uitgang aan. Deze combinatie van logica en regeling vormt de basis van moderne procesautomatisering.
Productrecepten bewaren instellingen voor verschillende varianten. Denk aan bandsnelheid, vultijd, temperatuur en inspectiegrenzen. Je stelt een lijn zo sneller om en verkleint de kans op fouten bij handmatige invoer.
De HMI toont de actuele proceswaarden en bedrijfstoestanden. Via deze HMI-besturing zie je alarmen, tellerstanden, onderhoudsgegevens en bedieningsknoppen. Een duidelijke schermindeling helpt je om snel de juiste actie te kiezen.
Alarmbeheer is een vast onderdeel van het productieproces bewaken. Een goed alarm toont de oorzaak en geeft een duidelijke prioriteit. Je ziet zo welke storing direct aandacht vraagt en welke herstelactie veilig is.
Trendregistratie legt historische waarden vast. Temperatuur, trillingen, cyclustijd en energieverbruik kunnen wijzen op slijtage of een procesafwijking. Met deze gegevens verbeter je kwaliteitscontrole, onderhoud en het gebruik van grondstoffen.
De PLC registreert bedrijfsuren, schakelcycli, foutcodes en grenswaarden. Deze informatie ondersteunt preventief onderhoud. Bij voorspellend onderhoud plan je een ingreep op basis van meetgegevens, voordat een onverwachte stilstand ontstaat.
Meerdere PLC’s, robots, drives en meetinstrumenten kunnen via een industrieel netwerk samenwerken. Een bovenliggend systeem verzamelt productiegegevens voor planning, rapportages en traceerbaarheid. Zo kun je een productielijn automatiseren zonder losse machines uit het oog te verliezen.
Traceerbaarheid koppelt productgegevens aan een product of productieorder. Batchnummer, inspectieresultaat en procesparameters blijven samen beschikbaar. Dit maakt onderzoek naar kwaliteitsproblemen sneller en ondersteunt betrouwbare productregistratie.
Bij een storing stopt de PLC de machine volgens een vast patroon. Gevaarlijke bewegingen worden onderbroken, een alarm wordt geactiveerd en foutinformatie verschijnt op het scherm. Een veilige herstartprocedure voorkomt dat de machine onverwacht opnieuw beweegt.
Een goede storingsdiagnose gebruikt meldingen, sensordata en historische trends. Je ziet welke voorwaarde niet is gehaald en waar het proces is onderbroken. Dat verkort de zoektijd en beperkt productverlies.
Met betrouwbare PLC machinebesturing stuur je niet alleen op snelheid. Je bewaakt een constante kwaliteit, gebruikt minder materiaal en krijgt beter inzicht in de prestaties van de productielijn.
Voordelen, veiligheid en toekomst van PLC-besturing in de fabriek
De voordelen PLC automatisering zie je in snelheid, kwaliteit en continuïteit. Een PLC voert cycli nauwkeurig en steeds op dezelfde manier uit. Daardoor neemt de productiesnelheid toe, blijven productparameters stabiel en ontstaan minder fouten bij repetitieve handelingen. Diagnosefuncties tonen storingen snel, waardoor je stilstand beperkt en medewerkers meer tijd hebben voor onderhoud, controle en verbetering. Een goed geregeld proces gebruikt bovendien minder energie en materiaal. Dankzij modulaire hardware en software kun je een productielijn eenvoudiger uitbreiden.
Machineveiligheid begint al tijdens het ontwerp. Een risicoanalyse bepaalt welke maatregelen nodig zijn, zoals hekwerken, lichtschermen, vergrendelde deuren, tweehandsbediening en noodstopvoorzieningen. Ook veilige snelheids- en stopfuncties kunnen risico’s verkleinen. Een standaard-PLC bestuurt het proces, terwijl een safety-PLC met gecertificeerde componenten veiligheidsfuncties bewaakt. Veilige PLC-besturing vraagt daarnaast om opleiding, lockout/tagout, duidelijke signalering, onderhoudsinstructies, periodieke tests en gecontroleerde toegang.
Verbonden installaties brengen ook risico’s mee. Onbevoegde toegang, verouderde firmware, onveilige externe verbindingen en verkeerd ingestelde netwerkapparatuur kunnen productie en veiligheid bedreigen. Met industriële cybersecurity beperk je dit gevaar door netwerksegmentatie, sterk toegangsbeheer, actuele software, back-ups en logging. Beheer externe toegang zorgvuldig en leg vast hoe je op incidenten reageert.
In de slimme fabriek vormt de PLC steeds vaker een schakel binnen Industrie 4.0. De besturing werkt samen met robots, vision-systemen, sensoren, MES, cloudplatforms en digitale onderhoudstools. Edge computing, data-analyse en kunstmatige intelligentie helpen je afwijkingen en onderhoudsbehoeften vroeg te herkennen. Met digitale tweelingen kun je wijzigingen eerst virtueel testen. De toekomst industriële automatisering brengt meer geïntegreerde functies voor robotica, motion control, veiligheid, energiebeheer en communicatie. Toch blijft het resultaat afhankelijk van een zorgvuldig ontwerp, betrouwbare componenten, goed onderhoud, veilige programmering en deskundig personeel.